在模切设备选型中,平刀与圆刀是最常被放在一起比较的两类机型。二者并非替代关系,而是对应不同的产品结构与订单特征。
一、压力特性:平稳度决定切口质量
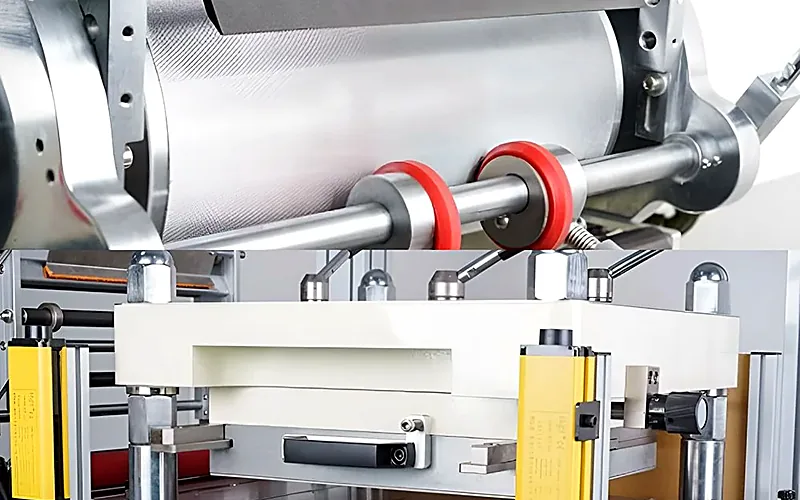
平刀模切采用平面刀模上下往复冲切,压力集中在刀口所在的平面区域;圆刀模切则通过旋转的圆筒刀辊连续滚压,压力沿接触线分布,因而压力波动更小、更平稳。
这一差异直接体现为适用材料的不同。泡棉、厚胶类材料在平刀模切时容易出现局部压塌或切不透,而圆刀平稳的压力特性更适合这类产品;反过来,超薄材料的高节拍定长模切,平刀机型的通用性更强,刀模兼容性也更好。
二、刀模成本与换型效率
平刀机型上模可兼容雕刻模、木板模、胶板模、蚀刻模、QDC 模,换模以分钟计,适合多品种小批量的订单结构。圆刀需要开制圆筒刀辊,单套刀模成本相对更高,因此更适合订单量大且规格相对稳定的长单产品。
选型时可以这样判断:产品型号切换频繁、单批数量小,优先平刀;单一型号长期连续生产、批量大,圆刀的单位成本优势会更明显。
三、功能集成度
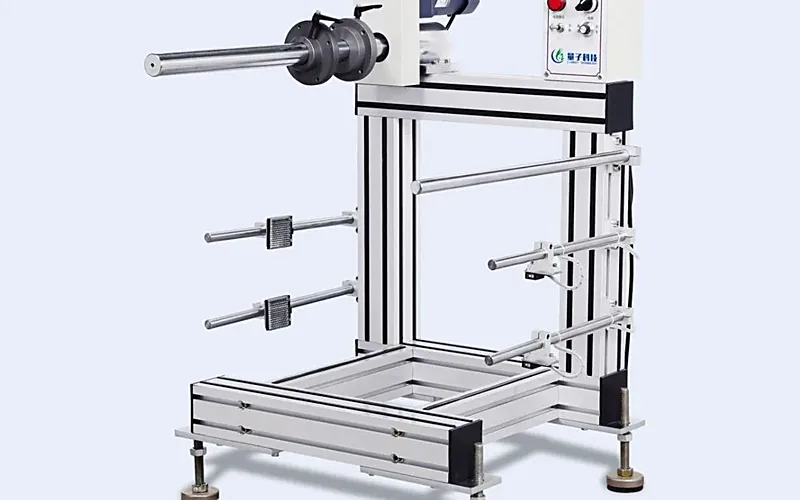
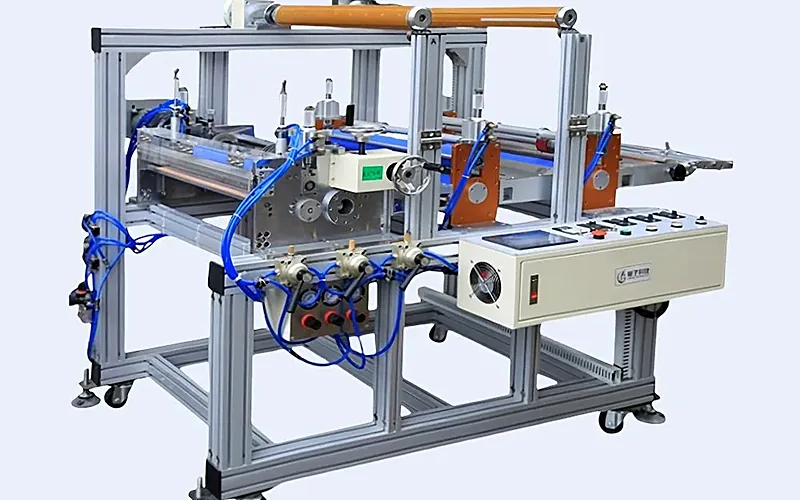
量子科技 LYD 系列简易圆刀模切机可同时承担分条、模切、贴合与排废功能,属于典型的「一机多用」;而平刀机型则可通过对接贴合排废机、切片机与自动收卷机构组成联线,把单机效率转化为整线效率。
四、小结
- 超薄材料 + 高节拍 + 多型号 → 平刀模切机(如 LA350)
- 泡棉、厚胶、标签 + 大批量长单 → 圆刀模切机(如 LYD350)
- 需要分条与模切一体 → 优先考虑圆刀
- 需要与贴合、切片联线成整线 → 平刀平台扩展性更强
具体到您的产品,建议把材料结构、幅面与月产能告诉工程师,由工程师给出专机配置建议。